
Počas fázy odoberania materiálu základu prenosovej veže je priemer kotevnej skrutky zvyčajne zablokovaný geometriou základnej dosky, nie zaťažením. Keď 1-palcová tyč 36. ročník môže poskytnúť len asi jednu tretinu kapacity výťažnosti požadovanej pre konštrukčné zdvihnutie, praktickým riešením je zriedka prevŕtať dosku; je to presťahovať sa ASTM F1554 Trieda 105 v rovnakom priemere. Táto trieda je kalená a temperovaná kotviaca skrutka z legovanej ocele s minimálnou medzou klzu 105 ksi, čo je takmer dvojnásobná medza klzu v porovnaní s triedou 55 a takmer trojnásobná v porovnaní s triedou 36.
Hlavný záver: Ak váš návrh vyžaduje vysokú pevnosť, predvídateľnú ťažnosť a uznávanú špecifikáciu konštrukčných kotiev, ASTM F1554 Stupeň 105 je tou správnou predvolenou hodnotou pre ťažké kotvy. O tom, či funguje tak, ako má, rozhodujú tri detaily: mechanické hodnoty klesnú nad priemer 2-1/2 palca, tyč nesmie byť zvarená a kombinácia matice a podložky musí zodpovedať hodnote pevnosti v ťahu 125 ksi.
Špecifikácia F1554 sa vzťahuje na kotevné skrutky s hlavou, rovné kotevné tyče a ohnuté kotevné skrutky. Číslo v názve triedy je garantovaná minimálna medza klzu v ksi. Pre triedu 36 sa používa uhlíková oceľ, pre triedu 55 sa používa uhlíková oceľ s vyššou pevnosťou a pre triedu 105 sa vyžaduje stredne uhlíková legovaná oceľ, ktorá je kalená a temperovaná. Rozdiel je metalurgický, nie kozmetický a ukazuje sa na každom testovacom protokole.
ASTM F1554 Stupeň 105 je k dispozícii od 1/2 palca až po maximálny priemer pokrytý štandardnými mechanickými tabuľkami. V tabuľke nižšie sú uvedené hodnoty, ktoré musí spĺňať certifikovaný protokol o skúške predtým, ako materiál opustí závod.
Minimálny výnos 105 ksi
Garantované v rozsahu 1/2 až 2-1/2 palca; „105“ v názve triedy je prísľub, nie cieľ.
15% minimálne predĺženie
Dostatočná ťažnosť na ohyb, vyrovnanie a napnutie bez krehkého lomu v normálnych poľných podmienkach.
Kalená a temperovaná legovaná oceľ
Tepelné spracovanie vytvára konzistentnú temperovanú martenzitovú štruktúru v celej tyčovej časti.
| Nehnuteľnosť | Priemer 1/2 - 2-1/2 palca. | Priemer nad 2-1/2 palca. |
|---|---|---|
| Pevnosť v ťahu, min (ksi) | 125 | 115 |
| Medza klzu, min (ksi) | 105 | 95 |
| Predĺženie v 2 palce, min (%) | 15 | 15 |
| Zmenšenie plochy, min (%) | 45 | 45 |
| Materiál a tepelné spracovanie | Stredne uhlíková legovaná oceľ, kalená a temperovaná | |
V riadku s nadmerným priemerom dochádza k chybám v špecifikácii. Množstvo konštrukčných detailov predpokladá výťažnosť 105 ksi bez ohľadu na priemer, ale samotná norma vyžaduje nižšie hodnoty pre tyče s veľkým priemerom. Pred prijatím certifikátu frézy si vždy overte skutočný priemer u výrobcu.
Výber stupňa je cvičením v pomere ceny a sily. Porovnanie uvedené nižšie umiestňuje tri triedy F1554 tak, aby boli viditeľné skutočné vzdialenosti medzi nimi.
| Nehnuteľnosť | 36. ročník | 55. ročník | Grade 105 |
|---|---|---|---|
| Minimálna medza klzu (ksi) | 36 | 55 | 105 |
| Minimálna pevnosť v ťahu (ksi) | 58 | 75 | 125 |
| Typický materiál | Uhlíková oceľ | Uhlíková oceľ, normalized for large sizes | Legovaná oceľ, kalená a temperovaná |
| Správanie pri zváraní | Zvárateľné s bežnými opatreniami | Zvárateľné v medziach normy | Nie je určené na zváranie |
| Relatívne náklady na materiál | Najnižšia | Mierne | Najvyššie |
Stupeň 36 zahŕňa ľahké základy a dočasné práce. Stupeň 55 zvládne väčšinu bežných kotiev stĺpik-základová doska. Stupeň 105 si zasluhuje svoju prémiu, keď momenty prevrátenia, dynamické zaťaženie vybavenia alebo obmedzené rozmery základnej dosky nenechajú priestor pre väčšiu skrutku. Pretože sa pevnosť v ťahu mení so štvorcom priemeru, prechod zo stupňa 55 na stupeň 105 môže zmenšiť 2-1/4-palcovú tyč na približne 1-3/4 palca pri rovnakom pracovnom zaťažení, pričom sa zmenší základná doska, vzdialenosti od okrajov a hĺbka kotvenia v jednom kroku.
Stupeň 105 nie je jednoducho silnejší vo všeobecnom zmysle. Cyklus kalenia a temperovania vytvára temperovaný martenzit, ktorý poskytuje vysokú medzu klzu pri zachovaní dostatočnej ťažnosti na ohýbanie bez praskania. Minimálne predĺženie 15 % je v teréne dôležité, pretože stavači bežne pružia nesprávne zarovnané kotviace tyče späť do polohy alebo ohýbajú hornú časť kotvy J tak, aby zodpovedala šablóne.
Nad 2-1/2 palca v priemere, ASTM F1554 Grade 105 klesá na minimálnu ťažnosť 95 ksi a minimálnu pevnosť v ťahu 115 ksi. Ak návrh používa 3-palcovú tyč a stále predpokladá výťažnosť 105 ksi, spojenie sa počíta asi o 10% nad jeho garantovanou kapacitou. Stĺpcový graf nižšie zobrazuje hodnoty výťažnosti v rámci skupiny tried.
Minimálna medza klzu podľa triedy F1554 (ksi)
36
36. ročník
55
55. ročník
105
Grade 105
95*
Stupeň 105 >2-1/2 palca
Výška stĺpca je upravená na hodnotu ksi; *hodnota platí nad priemerom 2-1/2 palca.
Žiarové zinkovanie podľa ASTM A123/A153 je najbežnejšou antikoróznou ochranou kotevných skrutiek, pretože zapustená oceľ potrebuje dlhú životnosť. Stupeň 105 je vysoko pevná legovaná oceľ a krok čistenia kyselinou pred galvanizáciou môže do ocele zaviesť vodík. Zodpovedný výrobca kontroluje čas morenia a teplotu kúpeľa a mnohé projektové špecifikácie pridávajú overenie vodíkového skrehnutia po galvanizácii. Úplný prehľad povrchových úprav a ich procesných rizík nájdete v našom typy povrchovej úpravy skrutiek kompletný sprievodca výberom .
F1554 Grade 105 sa musí namontovať pomocou ťažkých šesťhranných matíc podľa ASTM A563 Grade DH alebo DH3 (uznáva sa aj ASTM A194 Grade 8) a tvrdených podložiek podľa ASTM F436. Štandardná šesťhranná matica nie je dostatočne pevná pre skrutku 125 ksi a preskočenie tvrdenej podložky umožňuje, aby sa matica zapustila do mäkšieho plechu.
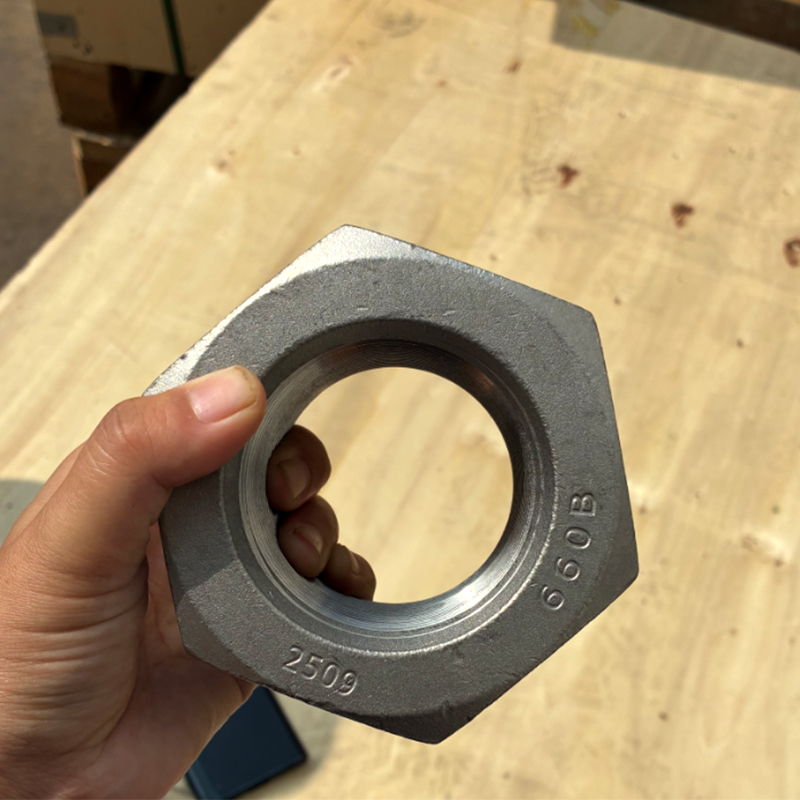 Žiarovo pozinkovaná ťažká šesťhranná matica pre vysokopevnostné kotviace skrutky Táto ťažká šesťhranná matica s povrchovou úpravou žiarovým zinkom je určená pre kotviace skrutky F1554 triedy 105, ktorá zodpovedá požadovanej pevnosti A563 DH alebo DH3 a zabraňuje zapusteniu matice v kombinácii s tvrdenými podložkami. Zobraziť produkt →
Zváranie ohrieva ochladenú a temperovanú tyč nad jej popúšťaciu teplotu, ničí tepelne upravenú mikroštruktúru a zanecháva mäkkú, slabú tepelne ovplyvnenú zónu. Systém F1554 preto považuje stupeň 105 za iba mechanické spojenie. Ak si rozloženie kotvy vyžaduje zváranie, navrhnite predĺženie závitovej spojky alebo znížte na stupeň 55 a postupujte podľa ustanovení normy pre zváranie.
Dopyt po triede 105 nasleduje po štruktúrach, ktoré sú vysoké, štíhle alebo silne zaťažené. Nižšie uvedená distribúcia predstavuje typické portfólio projektov; skutočné zmesi sa líšia podľa regiónu, ale vzor je konzistentný: priemyselné odvetvia, ktoré si nemôžu dovoliť veľkú kotvovú skrutku, sú presne tie, ktoré špecifikujú najvyššiu kvalitu.
Vysielacie veže, osvetlenie vysokých stožiarov a anténne konštrukcie vystavujú kotvové skrutky neustálemu napätiu vplyvom zaťaženia vetrom a v seizmických zónach cyklickému prevráteniu. Priemyselné závody používajú triedu 105, kde kompresory, mlyny a drviče namontované na šmyku vytvárajú opakované cykly zaťaženia základov. Mosty a dopravné stavby ho používajú na nosné rámy značiek, portály a svetelné štandardy, kde sa tuhosť kotevnej zostavy podieľa na dynamickej analýze. Vo všetkých troch prípadoch je spoločný závit rovnaký: priemer skrutky je obmedzený, takže trieda musí niesť zaťaženie.
Kotviace skrutky patria medzi najlacnejšie položky v pláne výstavby, no nesprávna trieda alebo chýbajúci protokol o skúške môžu zastaviť celú sekvenciu montáže. Nasledujúce kroky použite ako základ vašej špecifikácie nákupu.
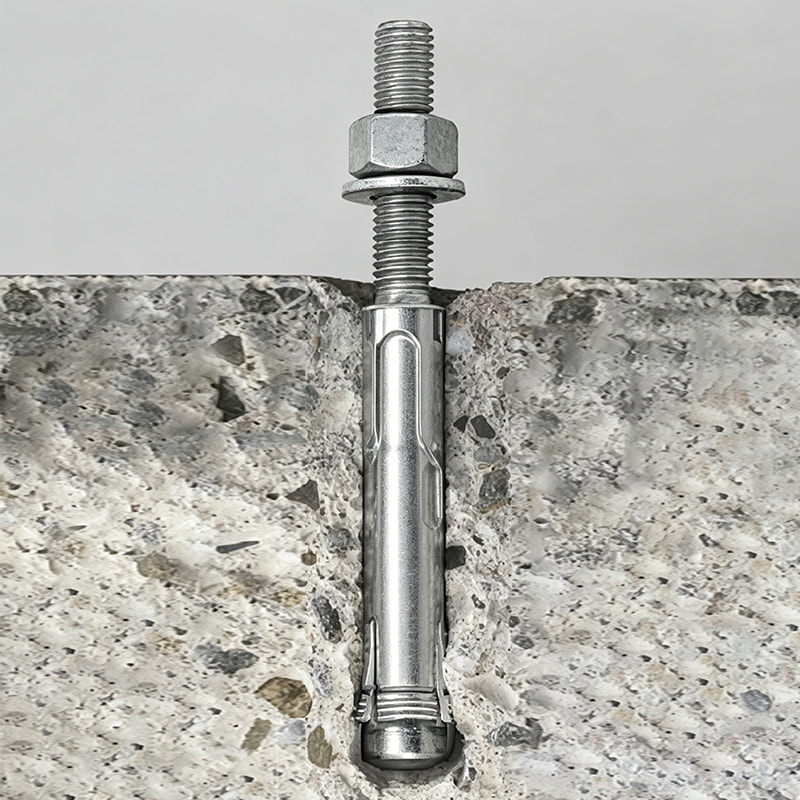 ASTM F1554 Kotviaca skrutka z uhlíkovej ocele žiarovo pozinkovaná Prispôsobiteľná kotviaca skrutka F1554 triedy 36, 55 alebo 105 so žiarovým zinkovaním pre odolnosť proti korózii. Je ústredným prvkom pri nákupných krokoch, ktoré pomáhajú vyhnúť sa nákladným oneskoreniam erekcie v dôsledku nesprávnych tried alebo chýbajúcich správ o testoch. Zobraziť produkt →
Ak potrebujete pomoc s overením špecifikácie oproti výkresu projektu, pošlite nám výkres prostredníctvom adresy kontaktná stránka predtým, ako sa zaviažete dodávateľovi. Pravidelne podporujeme balíky spojovacích materiálov pre oceľové konštrukcie a pre veľkosti alebo zákazkové formy mimo štandardného sortimentu môžeme diskutovať priamo o výrobe OEM/ODM.
Prijatá kontrola je poslednou bránou kvality predtým, ako kotviaca skrutka zmizne v betóne. Krátky kontrolný zoznam udržuje dodaný hardvér v súlade s konštrukčným zámerom.
Ak si projekt vyžaduje opätovné testovanie, pracujte s výrobcom na odbere vzoriek z pôvodného tepla namiesto prijímania náhrad vyrobených v teréne. Súlad po inštalácii závisí od záznamov vlastníka, preto založte certifikáty frézy spolu s dielenskými výkresmi a záznamami o krútiacom momente inštalácie. Tento súbor je tiež najrýchlejším dôkazom zhody počas auditu.
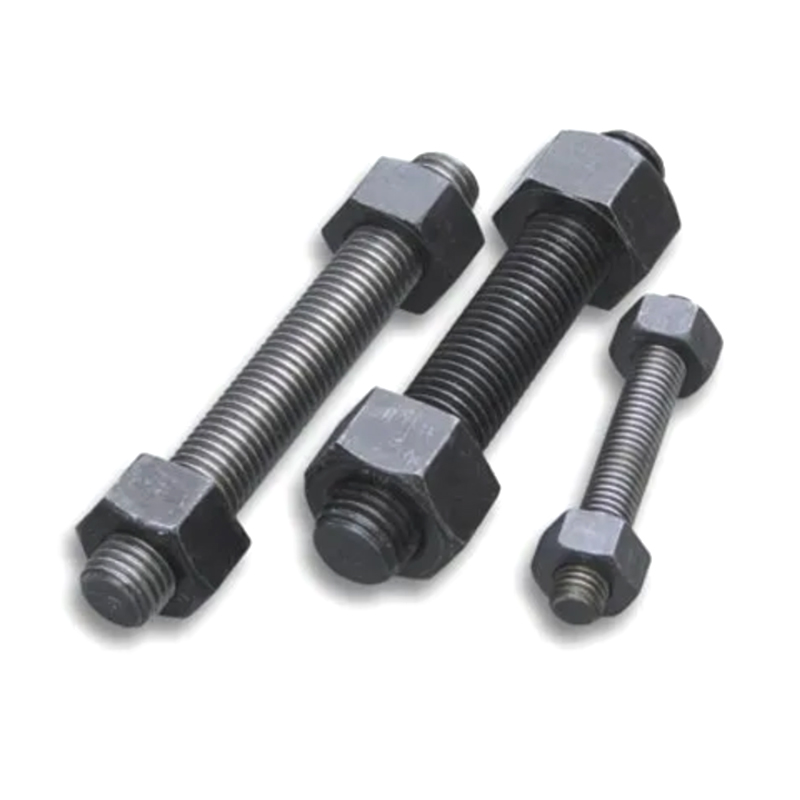 M16*300 uhlíková oceľ triedy 8,8 PTFE s modrým povlakom s plným závitom
 M27*300 PTFE modrá / Dacromet Coated ASTM A320 L7 Plne závitové tyče
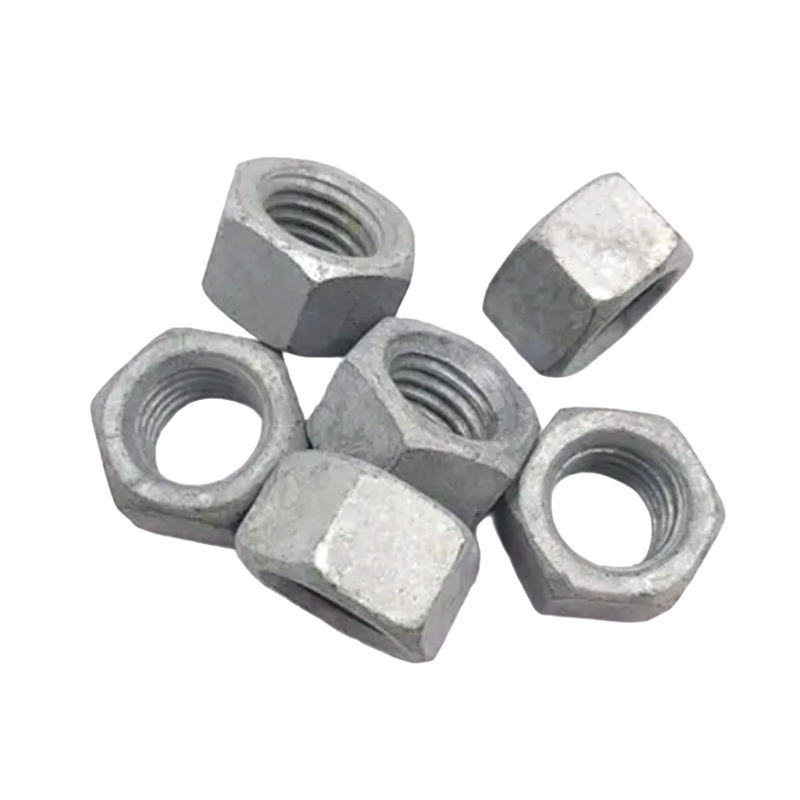 Obyčajné ťažké šesťhranné zaváracie matice z nehrdzavejúcej ocele 304
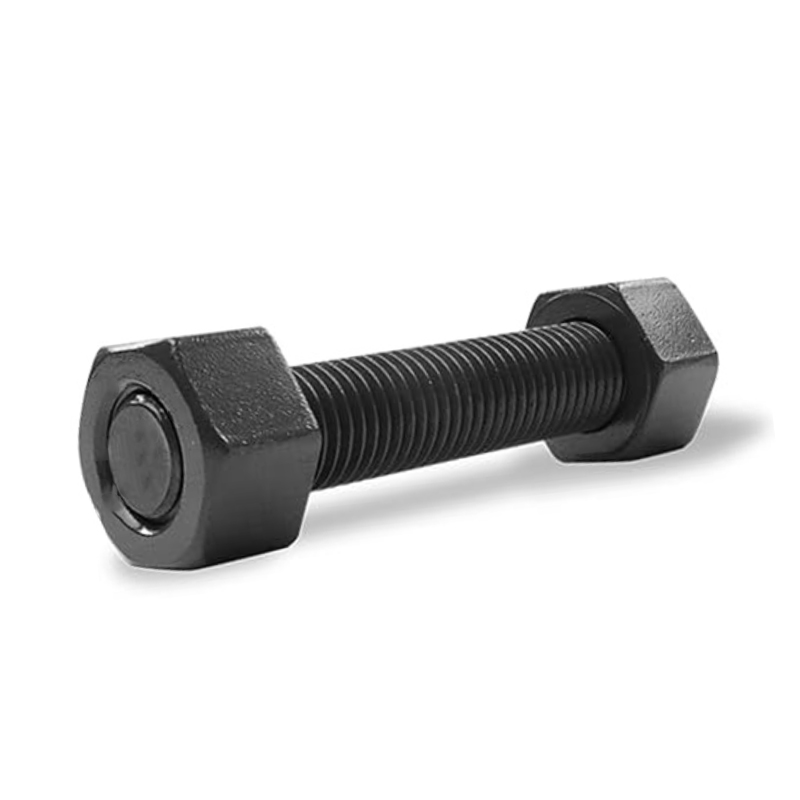 Uhlíková oceľ M16×300 triedy 8.8 pozinkovaná / čierna tyč s plným závitom
 DIN7504M 410 nerezové samovrtné chvostové skrutky
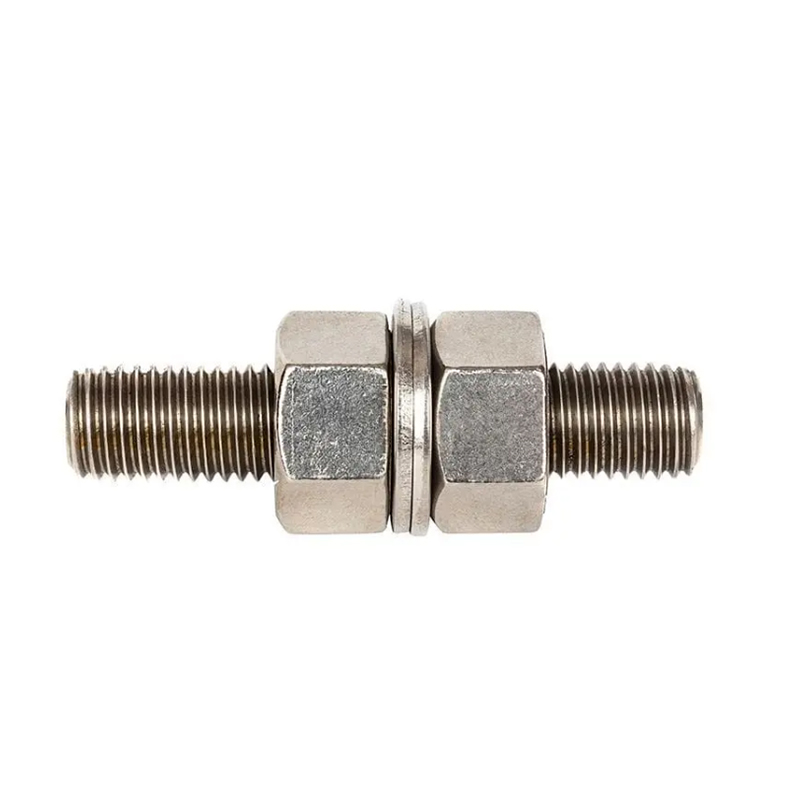 1-8 UNC *5" legovaná oceľ ASTM A193 B7 závitové tyče triedy L7 závitové kolíky
 Kontaktné informácie
 Adresa