
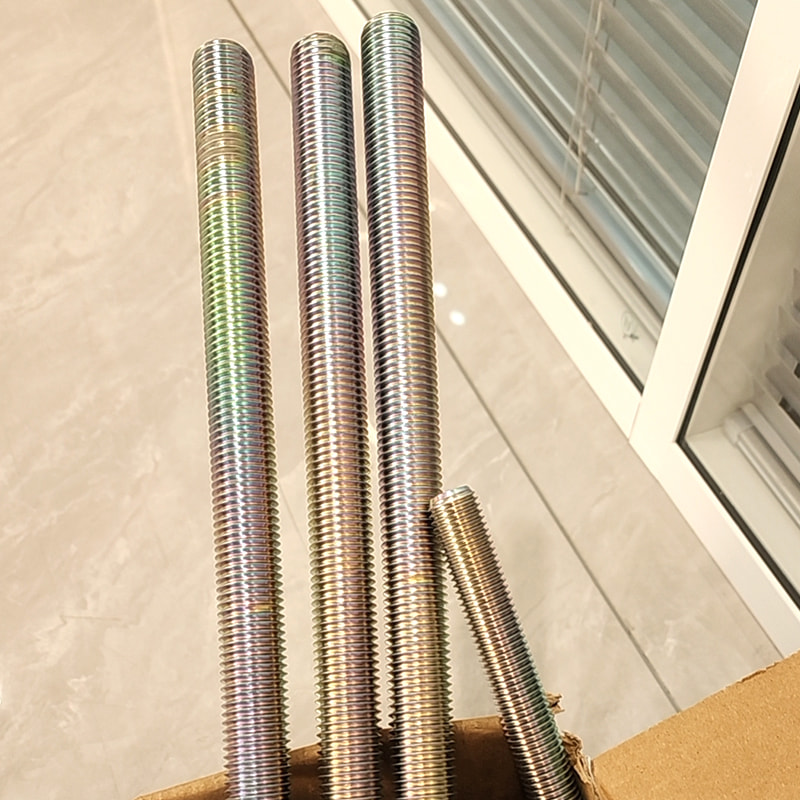
Dva čapy prichádzajú v rovnakej prepravke a vyzerajú identicky: rovnaký závit, rovnaký povrch z čierneho oxidu, rovnaký štýl známky na konci. Jeden je ASTM A193 stupeň B7, druhý stupeň B16. Rozdiel medzi nimi spočíva v jedinom legujúcom prvku a jednom kroku navyše v peci na tepelné spracovanie a tento rozdiel rozhoduje o tom, či horúca príruba stále udrží svoje skrutkové zaťaženie po ôsmich rokoch prevádzky.
Krátka odpoveď
Okamžite nasleduje jeden dôsledok: B7 a B16 nie sú na nákupnom pulte zameniteľné. Ak výkres vyžaduje A193 B7 a dodávateľ ponúka B16 ako upgrade, ide o inžiniersku zmenu, nie náhradu. Pred vložením svorníka do príruby sa musia dohodnúť papiere, označenie a spoločný výpočet.
Trieda B7 je v podstate oceľ AISI 4140/4142: 0,38-0,48 % uhlíka, 0,80-1,10 % chrómu, 0,15-0,25 % molybdénu, bez zámerného pridania vanádu. Stupeň B16 zachováva hladinu chrómu, ale približne strojnásobuje molybdén na 0,50-0,65% a pridáva 0,25-0,35% vanádu.
Ten vanád je celý príbeh. Vytvára jemné, stabilné karbidy, ktoré odolávajú zhrubnutiu, kým oceľ vydrží roky pri teplote. Pretože tieto karbidy zostanú tam, kde boli umiestnené, B16 môže byť temperovaný tvrdšie a teplejšie ako B7 a stále spĺňa rovnaké minimum v ťahu 125 ksi. B7 je temperovaný na minimálne 1100 °F (593 °C); B16 je temperovaný výrazne vyššie, bežne v rozsahu 1150-1250 °F (620-675 °C).
Vyššia teplota zvyčajne zmäkčuje oceľ, tak ako si B16 udrží svoju pevnosť? Chémia je navrhnutá tak, aby to umožňovala. Dva čapy, ktoré obidva prejdú skúškou ťahom pri izbovej teplote, sa môžu po piatich rokoch pri 900 °F správať veľmi odlišne, a to je medzera, ktorú sa špecifikácia snaží uzavrieť.
 Závitové tyče z legovanej ocele B7 3/4" × 10" poskytujú výnimočnú pevnosť, teplotnú odolnosť a ochranu proti korózii v jednom spoľahlivom spoji. Či už zabezpečujete... Zobraziť produkt →
B7 zostáva s veľkým náskokom objemovým stupňom a pravidlá získavania okolo neho, vrátane očakávanej dokumentácie pre práce na ropovode a plynovodoch, sú zahrnuté v tomto Typ závitovej tyče B7 a sprievodca výberom .
Oba druhy musia dosiahnuť pevnosť v ťahu 125 ksi a výťažnosť 105 ksi až do 2-1/2 palca, s hornou hranicou tvrdosti 321 HBW (35 HRC). Tabuľky krútiaceho momentu pre tieto dva stupne sú teda takmer totožné.
Vanád plus vyššia teplota temperovania spomaľuje stratu predpätia skrutky. Ide o vlastnosť plíživú a relaxačnú a nikdy sa neobjaví v certifikáte izbovej teploty.
B16 má zvyčajne 15-35% cenovú prirážku a často sa vyrába na jednu šaržu tepla, zatiaľ čo B7 sa skladuje do hĺbky v UNC a metrických priemeroch.
Hodnoty odrážajú minimálne požiadavky ASTM A193 a široko akceptovanú priemyselnú prax; stropy horúcej služby sú skôr technickým usmernením než limitmi nariadenými kódom.
Horúca príruba zriedka zlyhá, pretože sa zlomil čap. Zlyhá, pretože čap sa pomaly natiahol, tesnenie stratilo kompresiu a kĺb začal plakať. Oba stupne začínajú na rovnakom predpätí, takže otázkou je, koľko z tohto predpätia prežije. B7 a B16 sa navzájom tesne sledujú cez približne 700 °F a potom sa rýchlo rozchádzajú.
700 °F
800 °F
900 °F
1000 °F
B7 B16
Stĺpce zobrazujú ilustratívny index zachovaného predbežného zaťaženia (100 = úplné počiatočné predpätie), aby bol trend viditeľný. Skutočné správanie spoja závisí aj od typu tesnenia, tuhosti spoja, počiatočného napätia skrutiek a rotácie príruby.
Vychádzajú z toho dve praktické čítania. Po prvé, crossover sedí medzi 800 °F a 900 °F, čo zodpovedá zvyku v teréne špecifikovať B16 pre horúcu paru na ohrev, reaktory na hydrospracovanie a vodíkové služby. Po druhé, ak spoj pri 850 °F už presakuje a znovu sa uťahuje pri každom vypnutí, zmena triedy čapu pre vás urobí viac ako utiahnutie hodnoty krútiaceho momentu. Za zmienku tiež stojí: B7 vystavený vyššej teplote, ako je teplota popúšťania, je trvalo zmäkčený a nemal by sa znovu použiť, bez ohľadu na to, ako dobre vyzerá po vyčistení.
Tieto dve triedy nerozdeľujú trh rovnomerne. Ilustratívne rozdelenie nižšie ukazuje, kde sa sústreďuje dopyt po vysokoteplotných skrutkách A193 a prečo sa požiadavky na výber triedy tak líšia od jedného projektu k druhému.
Segmenty sú na ilustráciu približným odhadom odvetvia, nie nameranou trhovou štúdiou.
B7 dominuje chladnejšej časti každého z týchto segmentov: úžitkové potrubie, príruby triedy 150 až 600, kryty ventilov a všeobecná údržba zariadenia. B16 sa sústreďuje tam, kde sa dizajnéri obávajú o uvoľnenie počas 20-ročnej životnosti, a preto sa neúmerne prejavuje v hydroprocesingu, horúcej pare a vysokotlakových vodíkových okruhoch, aj keď predstavuje malý podiel z celkovej tonáže.
Pod približne 800 °F so štandardným tesnením zvyčajne postačuje B7. Nad 800 °F alebo tam, kde tesnosť musí prežiť opakované tepelné cykly, je B16 bezpečnejšou inžinierskou voľbou.
Ak zoznam riadkov alebo výkres volá A193 B7, doručenie B16 vyžaduje písomné technické schválenie. Známka na čape sa musí zhodovať s certifikátom a nákresom.
Pre kyslú prevádzku je na výber B7M s maximom 235 HBW a 100% testovaním tvrdosti alebo austenitická trieda ako B8M. Pre službu pod nulou je odpoveď A320 L7 alebo L7M. B16 nerieši ani jeden problém.
A194 stupeň 2H je obvyklé párovanie s B7; nad približne 800-850 °F sú matice A194 triedy 7 bežne špecifikované so svorníkmi B16. Voľba povlaku je samostatným rozhodnutím o teplote, ktoré je uvedené nižšie.
B16 pridáva 15-35% prémiu a často sa dodáva z vyhradenej vykurovacej oblasti, takže riziko plánu je skutočné. V prípade neštandardných dĺžok, špeciálnej geometrie hlavy alebo vlastného vzoru čapov je zákazková výroba zvyčajne rýchlejšia ako hľadanie položky z katalógu. OEM a ODM spojovací servis pokrýva výrobu založenú na výkresoch.
Výber triedy je len polovica nákupu. Matica musí byť tvrdšia ako svorník, aby sa odtrhnutie závitu nestalo spôsobom zlyhania a povlak musí vydržať rovnakú teplotu ako svorník. Tu môže technicky správny čap B16 stále zlyhať v prevádzke.
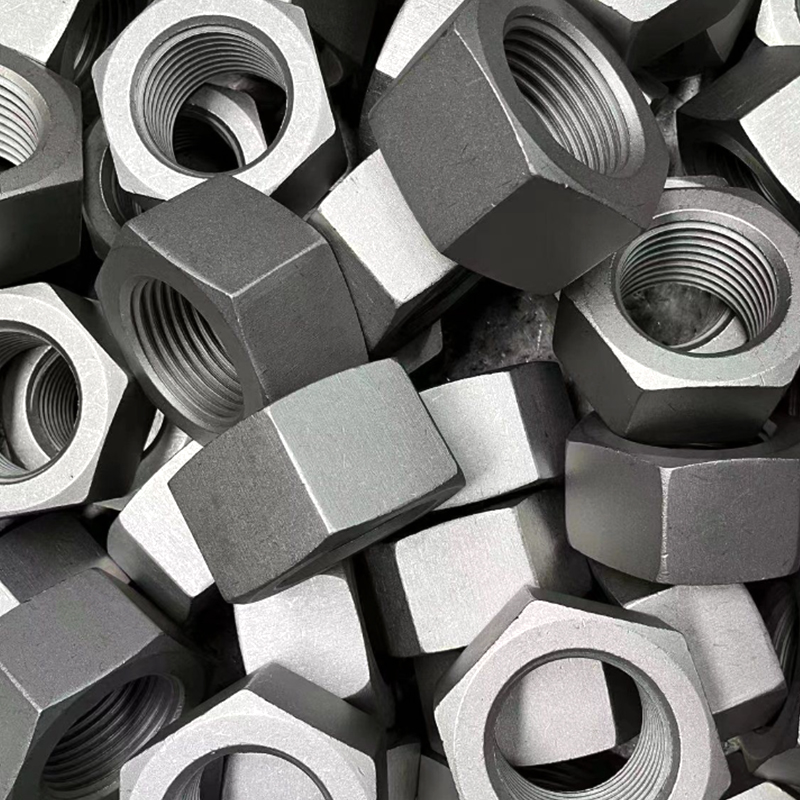 ASTM A194 B7 Čierne ťažké šesťhranné matice ASTM A194 B7 Čierne ťažké šesťhranné matice are high-strength, heavy-duty hex nuts specifically engineered to pair with ASTM A193 B7 alloy steel bolts in high-temperature and hi... Zobraziť produkt →
Matice A194 triedy 2H sú kalené a temperované na vyššiu tvrdosť ako matice, ktoré nesú, a preto je kombinácia matice B7 s maticou 2H taká bežná. Nad približne 800-850 °F sa zvyčajne používajú matice triedy 7, aby sa matica nestala slabým článkom. Limity pre nátery sú rovnaké ako pre betón: nátery na báze PTFE sa vo všeobecnosti používajú do približne 500 °F a žiarovému zinkovaniu sa pri nepretržitej prevádzke nad približne 400 °F vyhýbame, pretože zinok a železo interdifúzujú a náter degraduje. Nad týmito teplotami je reálnou možnosťou čierny oxid alebo holý zliatinový povrch s vhodným mazivom.
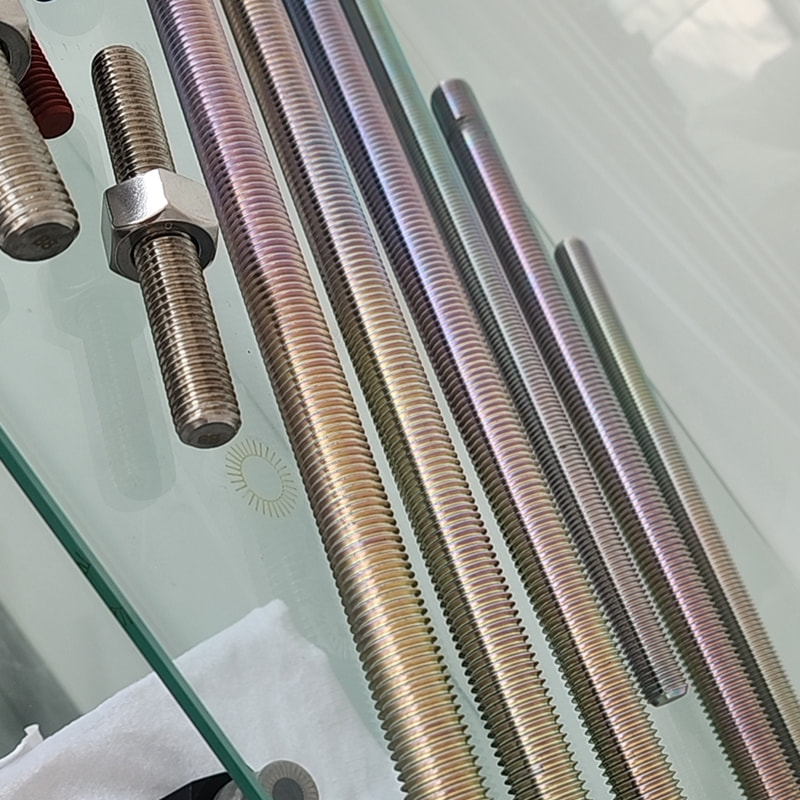 Legovaná oceľ M27*300 PTFE / Dacromet Coating B7 Závitové tyče Čapy Závitové tyče B7 z legovanej ocele M27×300 s povlakom PTFE/Dacromet kombinujú pevnosť pri vysokej teplote s pokročilou ochranou proti korózii. Či už zabezpečenie kritických prírub na... Zobraziť produkt →
Povlak a mazivo tiež menia vzťah krútiaceho momentu a predpätia. Čap s povrchovou úpravou Dacromet alebo PTFE dosahuje dané predpätie pri oveľa nižšom krútiacom momente kľúča ako suchý čap z čierneho oxidu. Keď zmeníte povrchovú úpravu, znova skontrolujte hodnotu krútiaceho momentu oproti ASME PCC-1 namiesto opätovného použitia čísla z predchádzajúceho projektu.
Ak kĺb beží pod približne 800 °F a špecifikácia vyžaduje B7, kúpte si B7 a miňte rozdiel na správny postup skrutkovania. Ak je spoj teplejší, tepelne cykluje alebo má v minulosti netesnosti medzi otočkami, vanád a vyššia teplota popúšťania v B16 vám kupujú niečo merateľné: zaťaženie skrutiek, ktoré existuje aj v desiatom roku. Tieto dve triedy majú spoločnú triedu pevnosti a tabuľku krútiaceho momentu, ale nemajú spoločnú životnosť pri teplote, a to je rozdiel, na ktorom záleží.
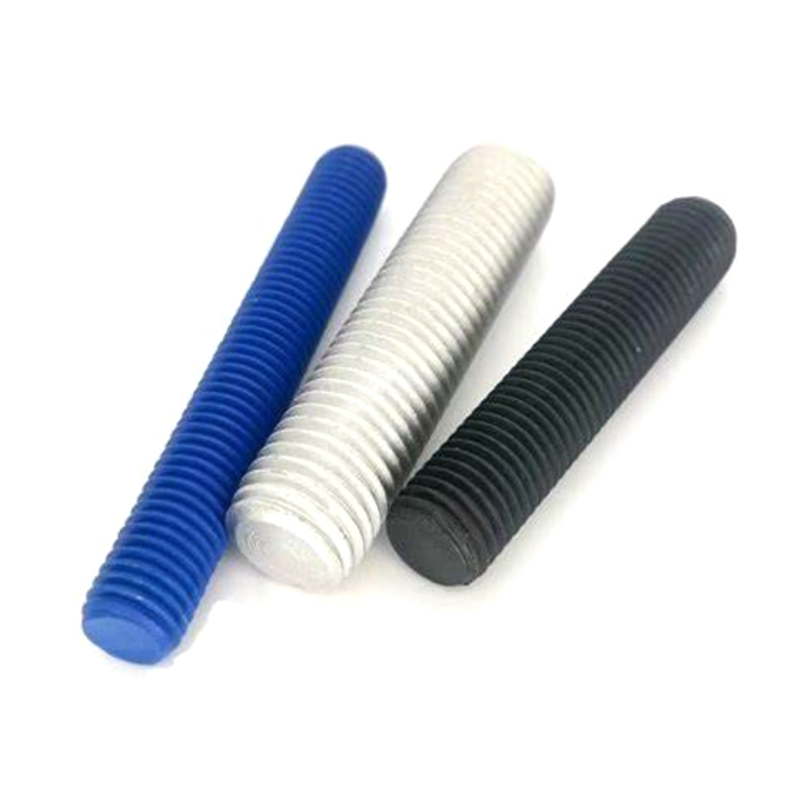 3/4 * 10" pozinkované / čierne oxidy / žiarovo pozinkované B7 závitové tyče
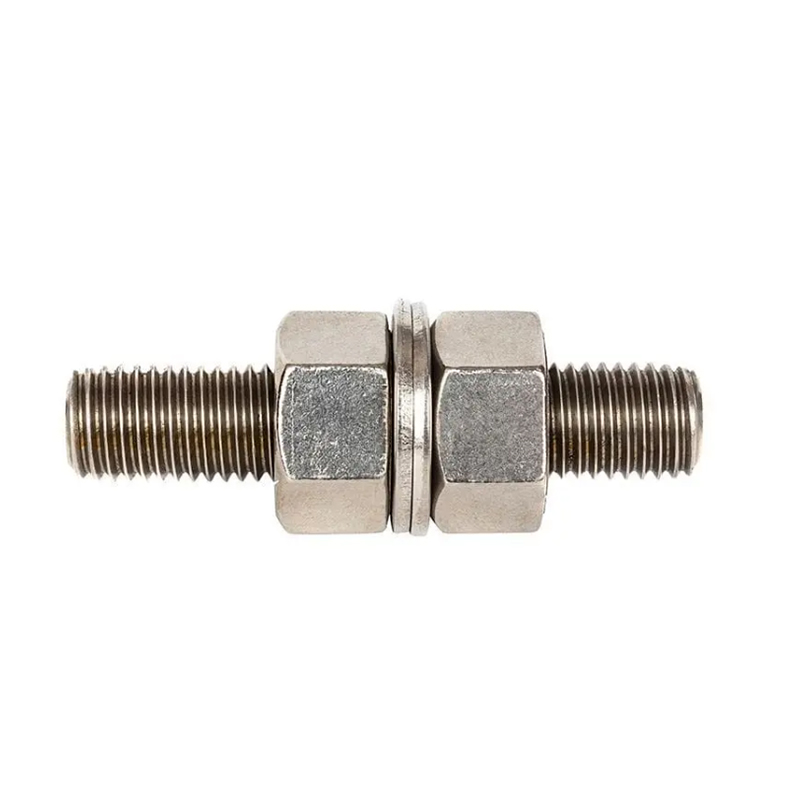 1-8 UNC *5" legovaná oceľ ASTM A193 B7 závitové tyče triedy L7 závitové kolíky
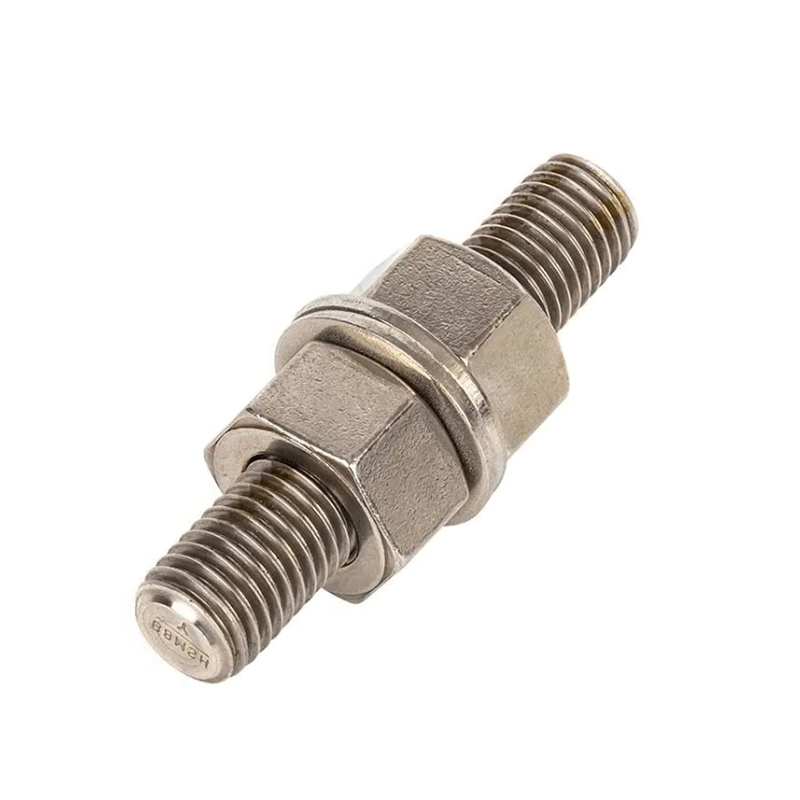 L7 Galvanized / Black / HDG Surface 3/4*10" lišta s plným závitom
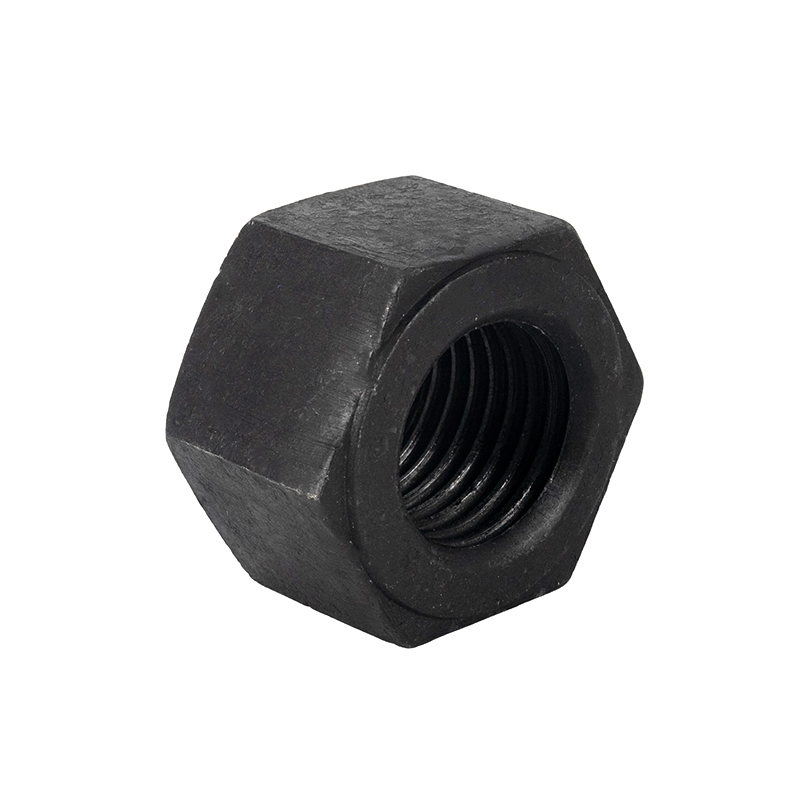 ASTM A194 B7 Čierne ťažké šesťhranné matice
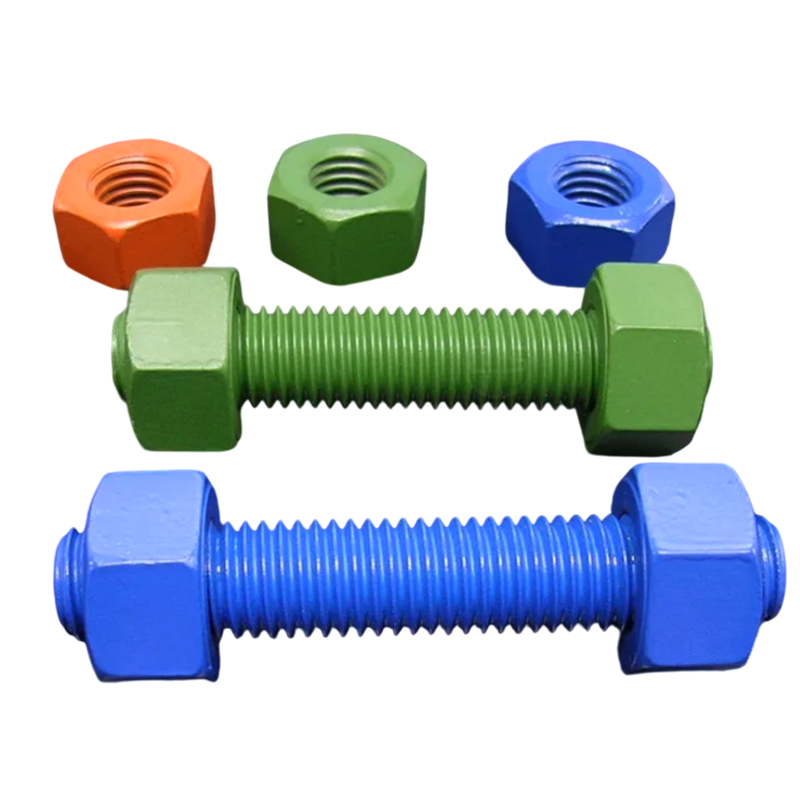 Legovaná oceľ M27*300 PTFE / Dacromet Coating B7 Závitové tyče Čapy
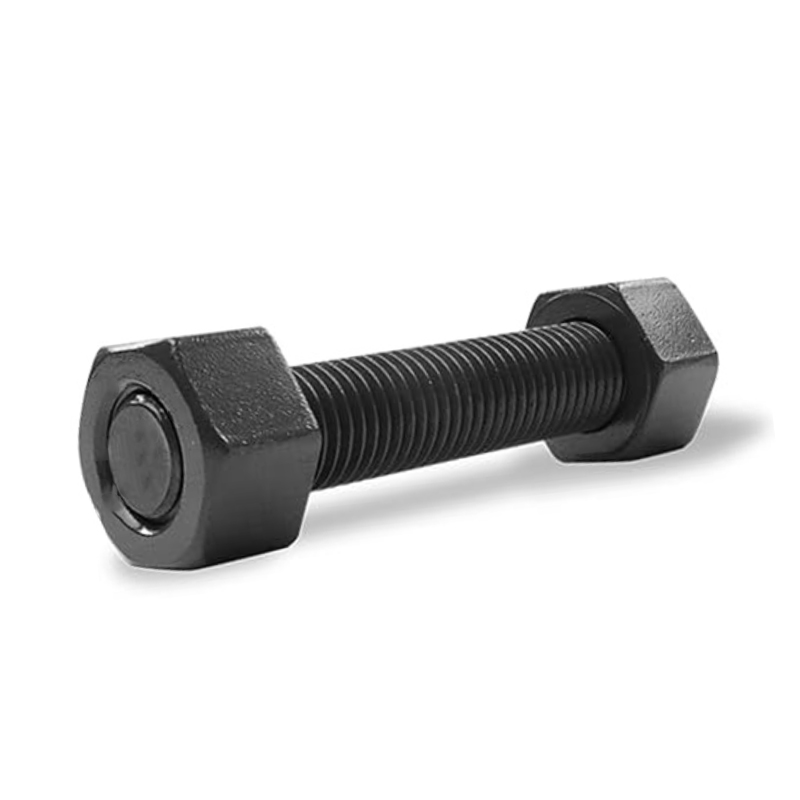 Uhlíková oceľ M16×300 triedy 8.8 pozinkovaná / čierna tyč s plným závitom
 Kontaktné informácie
 Adresa