
Vystuženie zriedka zlyhá, pretože uhlopriečka bola príliš malá. Zlyhá v spojení: nadmerná diera, ktorú nikto nepreniesol do kontroly ložísk, žiarovo pozinkovaná skrutka utiahnutá na rovnakú hodnotu krútiaceho momentu ako obyčajná, klinový klin detailne spracovaný bez uvažovania o excentricite. Ak špecifikujete, kupujete alebo schvaľujete oceľovú výstuhu, začnite skôr na spoji než na prvku.
Samotný termín je voľný. Na niektorých výkresoch "ocelová výstuha" znamená diagonálne uhly alebo kanály; na iných pokrýva celý systém bočnej sily vrátane styčníkových prvkov, skrutiek, kotevných tyčí a základových dosiek; v tenkorozmernej konštrukcii to zvyčajne znamená popruhové alebo tyčové vystuženie. Rozhodnutia o kúpe sa v každom prípade líšia, ale spôsoby zlyhania sa prekrývajú oveľa viac, než väčšina kupujúcich očakáva.
Krátka verzia
Pred výberom triedy skrutiek prispôsobte typ pripojenia zaťaženému prípadu. Ložiskové spoje so skrutkami ASTM A325/F1852 alebo A490/F2280 pokrývajú väčšinu vystužených rámov; spoje kritické proti sklzu patria tam, kde je viditeľný sklz alebo kde záleží na únave a reverzácii zaťaženia; Vystuženie tyče iba napínaním potrebuje tyč, spojku alebo napínač a kolík, ktorý toleruje štíhlosť. Včas zarovnajte toleranciu otvoru, povlak a metódu predpätia a zvyšok balenia výstuhy zvyčajne zapadne na svoje miesto.
Znovu a znovu sa objavujú tri rodiny, ktoré sa pri záťaži správajú úplne inak. Vedieť, ktorú ceníte, je rozdiel medzi porovnateľnou a zavádzajúcou cenovou ponukou.
Uhly, kanály alebo široké príruby v usporiadaní X, V, V alebo s jednou diagonálou. Členy prijímajú napätie a stlačenie, takže vybočenie a štíhlosť ovládajú sekciu dlho predtým, ako sa poddá.
Vystuženie tyče alebo popruhu je dimenzované čisto v ťahu, so spojkami alebo napínačmi na navíjanie. Lacné a rýchle, ale spojenie musí akceptovať štíhlosť a nevyhnutnú vôľu.
Tenkorozmerné plošky upevnené samoreznými skrutkami. Účinné pri nízkopodlažnom rámovaní, ale kapacita takmer úplne závisí od vzoru skrutiek, vzdialenosti od okraja a upevnenia opláštenia.
Bez ohľadu na to, akú rodinu si kúpite, dodávka je balík: členy, styčné dosky, skrutky, matice, podložky a na základni kotviace tyče. Balík zložených zátvoriek uvedený bez pripojovacieho hardvéru nie je podobným porovnaním.
Vystuženie mení horizontálnu silu na diagonálnu silu a prenáša ju na styčník, potom na skrutky v šmyku a ložisku, potom na stĺp alebo nosník. Každý krok predstavuje obmedzenie, ktoré môže kupujúci spojovacích materiálov skontrolovať na papieri pred rezaním ocele.
Pre priečne vystuženie len v ťahu v priemyselných rámoch je obyčajne jednoduchá časť samotná tyč. Závitová tyč ASTM A193 B7 so spojkami poskytuje predvídateľnú pevnosť a ľahko sa napína na mieste za predpokladu, že povlak a mazanie závitu sú špecifikované spoločne, aby sa naberacie matice nedráždili.
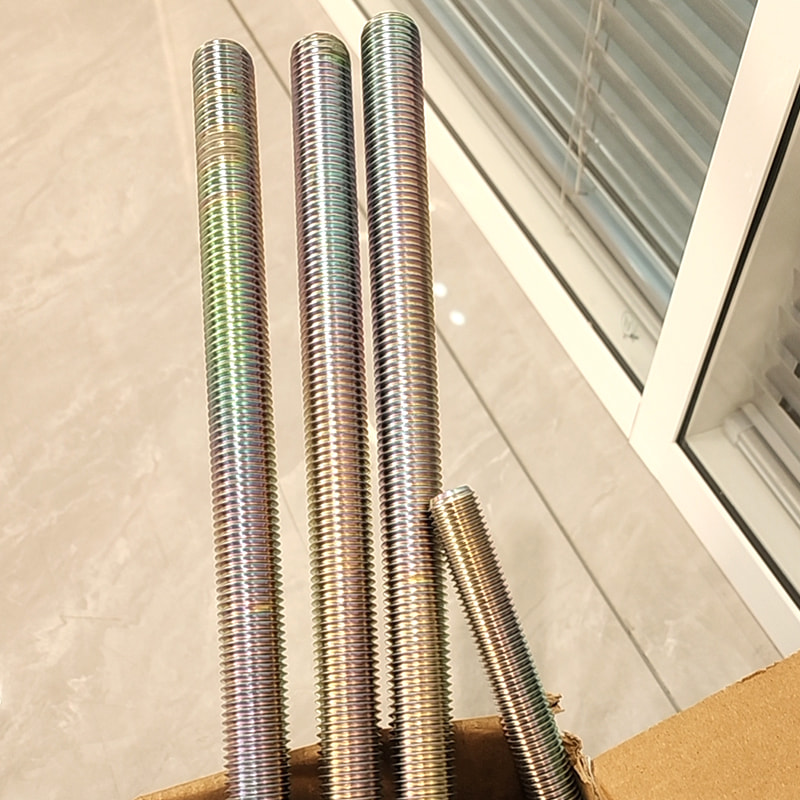 Závitové tyče z legovanej ocele ASTM A193 B7 Pre priečne vystuženie len v ťahu ponúkajú tieto tyče z legovanej ocele B7 špecifikovanú pevnosť a napnutie na mieste s koordinovaným výberom povlaku a mazania. Zobraziť produkt →
Vystuženie tyče má jednu požiadavku, ktorú možno pri nákupe ľahko prehliadnuť: kolík alebo vidlica na každom konci musí tolerovať uhlový pohyb štíhlej tyče. Jedna skrutka cez nadmerný otvor nie je náhradou.
Toto je tabuľka, ktorú stojí za to postaviť pred dodávateľa. Známky sú široko dostupné; trieda pripojenia je to, čo väčšina úvodzoviek neuvádza.
Tam, kde na rýchlosti záleží viac ako na prvej cene, skrutky na reguláciu napätia v rade F1852 odstránia momentový kľúč z rovnice: nožnice s drážkovaným koncom pri špecifikovanom napnutí a kontrole sa stanú vizuálnymi. Kompromisom je o niečo vyššia jednotková cena a prísnejšie požiadavky na podložku.
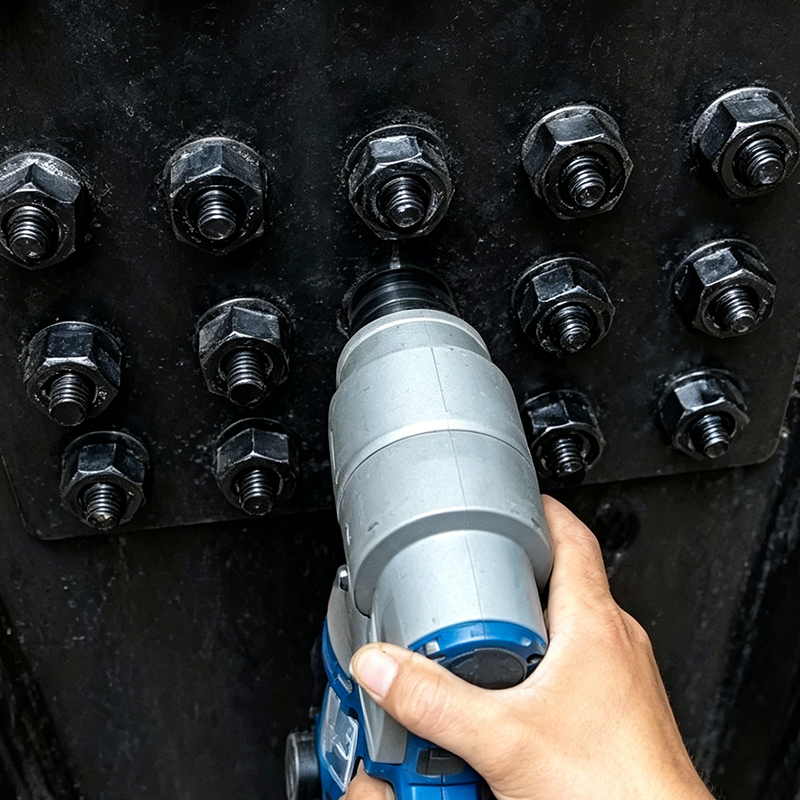 ASTM F1852 A325 Ťažké šesťhranné otočné skrutky Pre rýchlejšiu inštaláciu konštrukčnej ocele sa tieto skrutky na reguláciu napätia strihajú pri špecifikovanom napätí a poskytujú vizuálne potvrdenie dosiahnutého predpätia. Zobraziť produkt →
Kupujúci porovnávajú stupne pevnosti a zriedka sa pýtajú na rozptyl trenia. Rozptyl je však to, čo mení špecifikáciu predpätia na argument na mieste, pretože ten istý momentový kľúč vytvára veľmi odlišné upínacie sily na rôznych povrchových úpravách.
Obyčajné, naolejované
Pozinkované
Žiarovo pozinkované
Potiahnuté PTFE
Zinkové vločky
Praktický dôsledok je jednoduchý. Žiarové zinkovanie nepredvídateľne zvyšuje trenie v dôsledku drsnosti závitu a usadzovania zinku, takže galvanizované vysokopevnostné zostavy potrebujú buď namazané matice, hodnotu krútiaceho momentu na základe testu alebo metódu kontroly napätia. Zaobchádzanie s galvanizovanou podpernou skrutkou ako zameniteľnou s obyčajnou je jednou z najbežnejších a najmenej viditeľných chýb v balení.
Dopyt nie je rozložený rovnomerne a zmes vysvetľuje, prečo sa jazyk špecifikácií medzi kupujúcimi tak veľmi líši.
Priemyselné a skladové práce majú tendenciu kupovať len napínacie tyče a výstuhy v objeme, s galvanizovanou povrchovou úpravou a jednoduchou dokumentáciou. Viacposchodová obchodná spoločnosť nakupuje kritické spoje a skrutky na kontrolu ťahu a vyžaduje si osvedčenia o frézovaní a správy o hrúbke povlaku predtým, ako oceľ opustí dielňu.
Kroky dva a tri sú tam, kde zvyčajne vstupuje do práce na zákazku. Ohýbané styčné plechy, zvárané vidlice alebo neštandardné dĺžky tyčí sú bežné požiadavky a oplatí sa ich navýšiť vo fáze cenovej ponuky a nie po schválení výrobných výkresov. Dodávatelia, ktorí prevádzkujú špecializované Program OEM a ODM zvyčajne môže potvrdiť uskutočniteľnosť z náčrtu v priebehu niekoľkých dní.
Na základni sa vystužovacia sila prevráti, a to je miesto, kde si kotviace tyče zarobia. Na výbere triedy záleží: Stupeň 36 sa ohýba a poddá tvárnym spôsobom, Stupeň 105 nesie oveľa väčšie zaťaženie, ale ponecháva malý priestor na nesúosovosť otvorov a rozdiel v požadovanom uložení je významný.
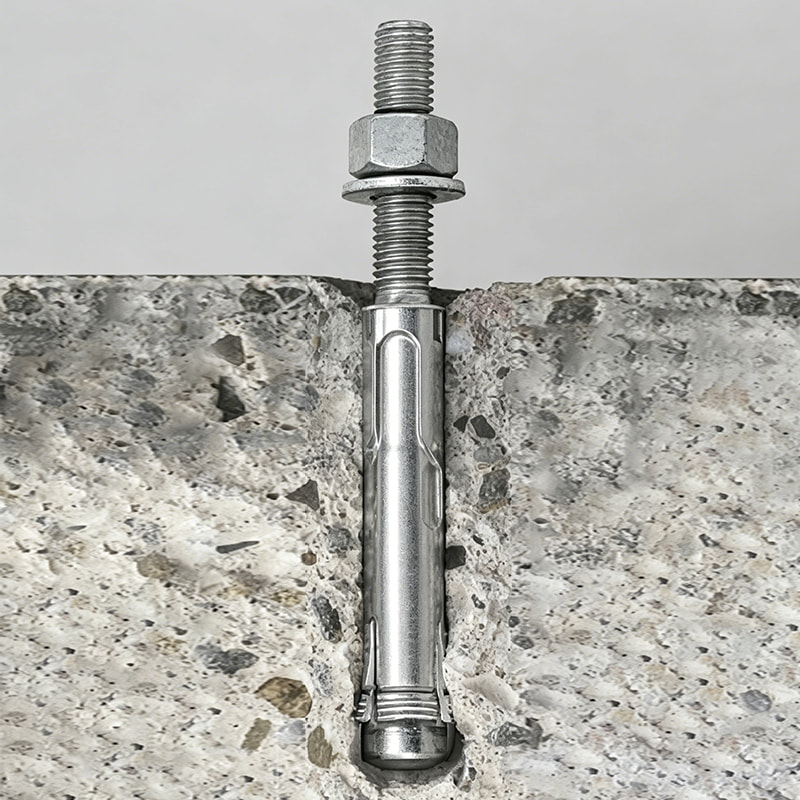 ASTM F1554 žiarovo pozinkované kotviace skrutky Pre základové spoje, ktoré prenášajú vystužovaciu silu do betónu, sú tieto kotviace skrutky z uhlíkovej ocele F1554 dostupné s povrchovou úpravou žiarovo pozinkovanou. Zobraziť produkt →
Vystužený rám sa raz skontroluje a potom sa na desaťročia zabudne, takže detaily, ktoré prežijú, sú zdokumentované pri inštalácii.
Požiadavky na inštaláciu a testovanie sú často medzerou medzi vyhovujúcim rámom a odmietnutým rámom a štandardné požiadavky na inštaláciu a testovanie vysokopevnostných skrutiek stojí za prečítanie skôr, ako sa zmobilizuje montážna posádka, nie až potom.
Získajte triedu spojenia, povrchovú úpravu a metódu kontroly dohodnutú vo fáze cenovej ponuky a výstužná oceľ sa stane predvídateľným nákupom. Nechajte ktorýkoľvek z troch otvorených a argument sa presunie na stránku, kde je vždy drahšie vysporiadať sa.
 Skrutky s prírubou s hlavou valca M8×40 z uhlíkovej ocele triedy 8,8 čiernej farby
 Skrutky so šesťhrannou hlavou z legovanej ocele M8×100 8,8 s fosfátovým povlakom
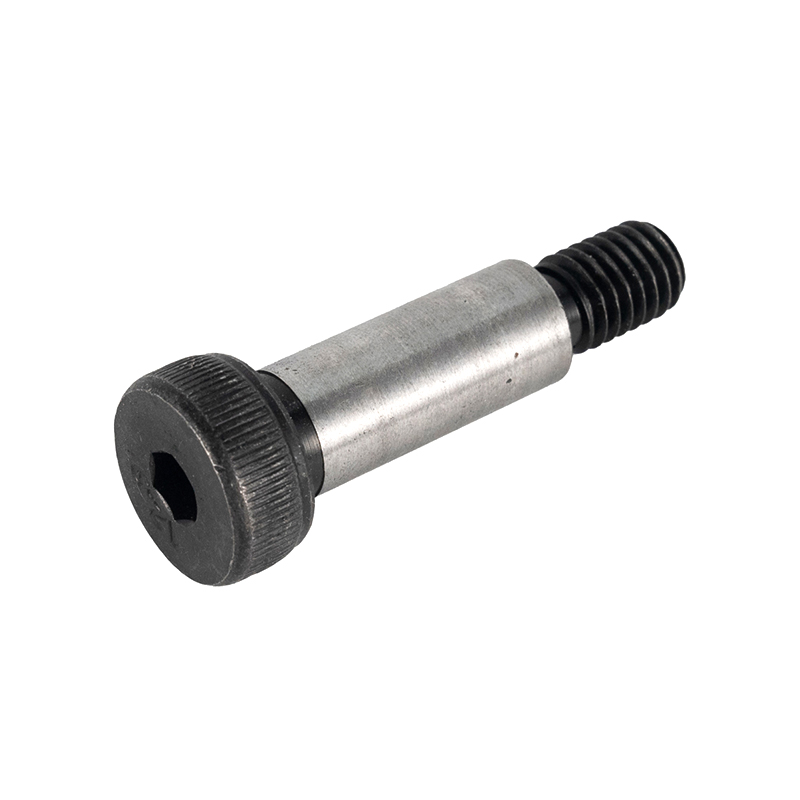 1-8 UNC x 5" obojstranné skrutky s hlavou z pozinkovanej zliatiny ocele
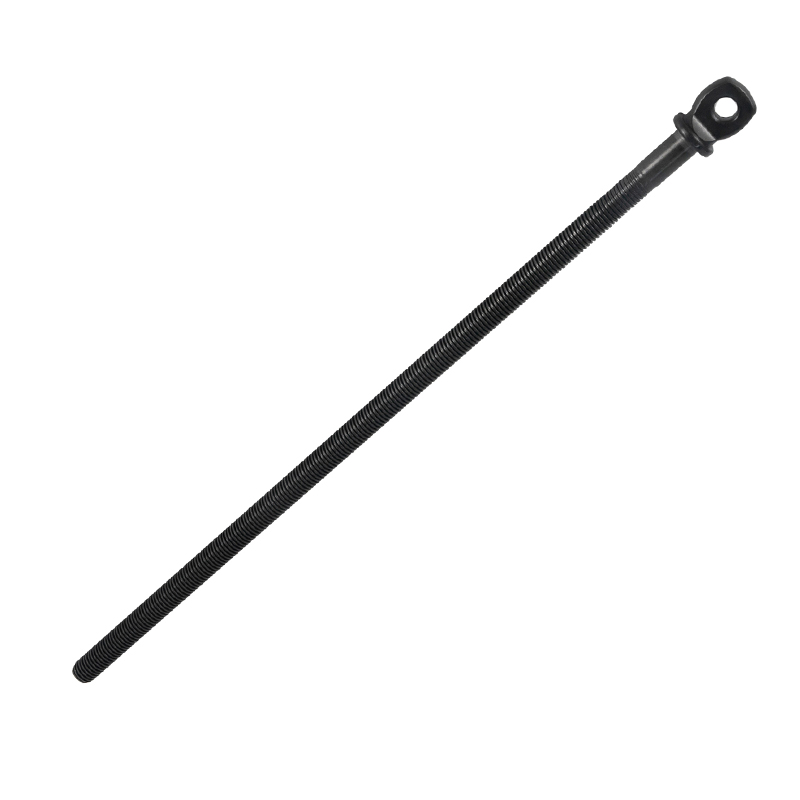 Skrutkovacie tyče s plochou hlavou
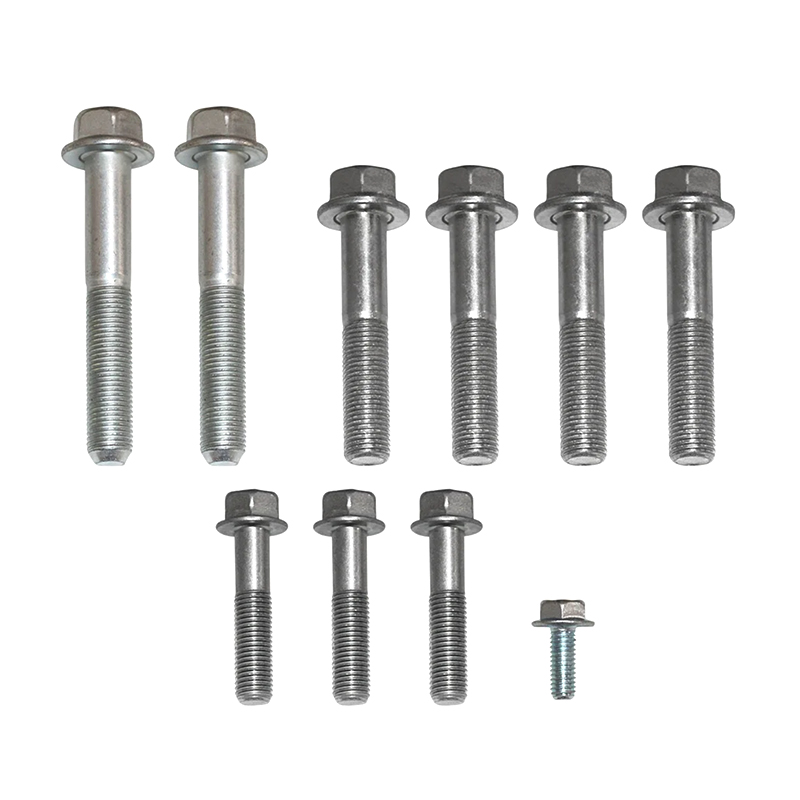 M10*160 fosfátované šesťhranné prírubové skrutky z legovanej ocele
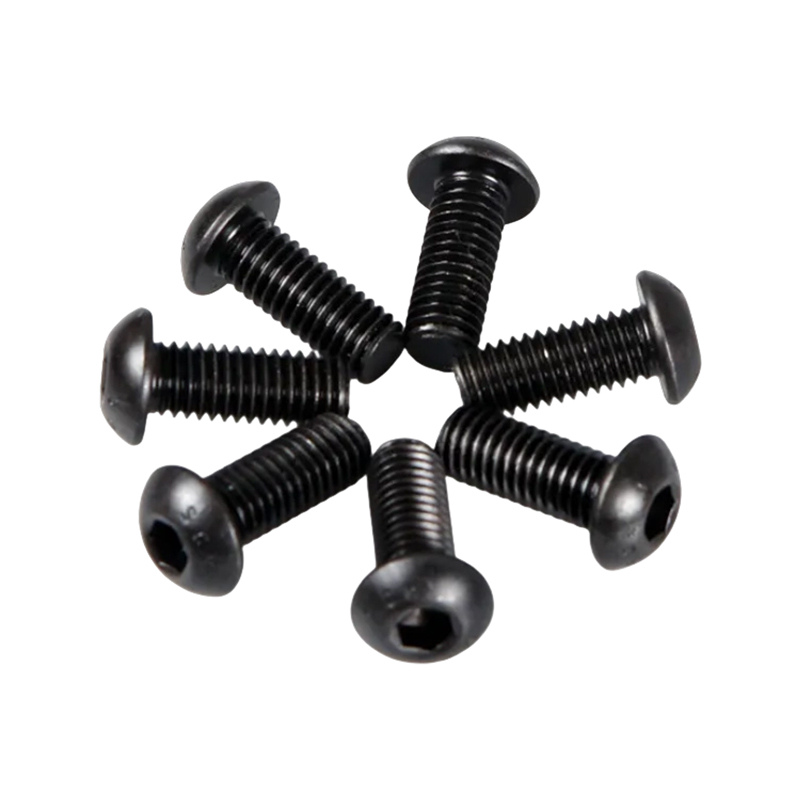 Skrutky na gombíky z legovanej ocele M6*100 s čiernym fosfátom
 Kontaktné informácie
 Adresa